|
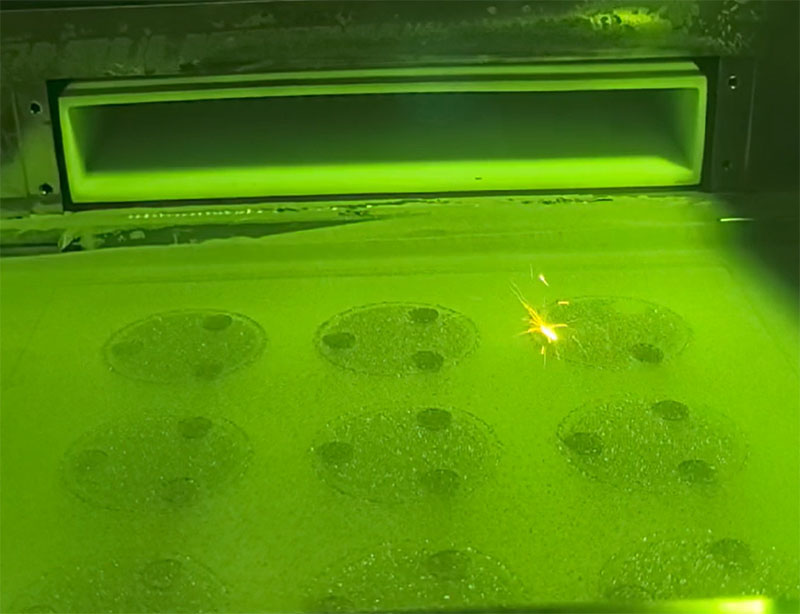
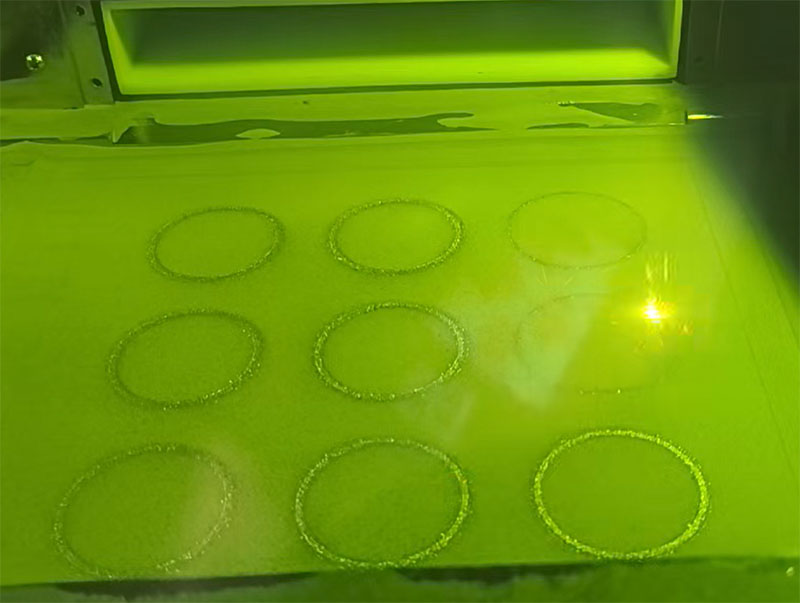
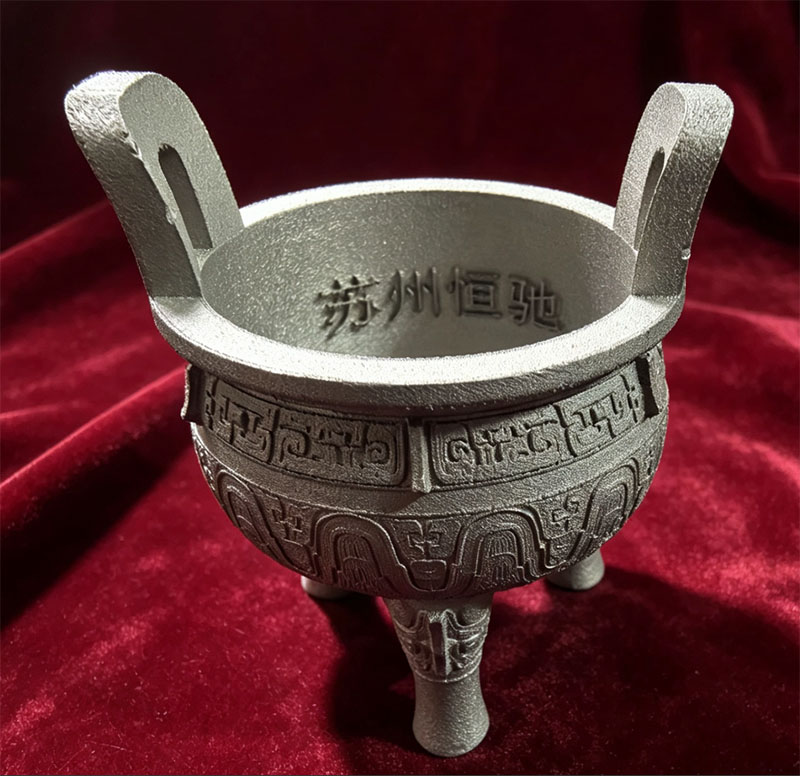
SLM选区激光熔化,在密闭氩气惰性保护舱内,光纤激光按照预设切片路径,逐层熔融316L球形金属粉末,层层堆叠直接成型。依托数字化模型,一体成型,无需模具,可直接实现古鼎复杂浮雕、阴刻铭文、空心薄壁等传统铸造难以加工的精细结构,成品整体无拼接焊缝。
二、不锈钢激光3D打印材料核心优势 选用316L低碳不锈钢粉末: 1、耐蚀防锈:材料含钼,抗水汽、盐雾腐蚀,长期摆放不易生锈,无需像青铜鼎一样做防锈养护,保存周期长。 2、力学性能优异:SLM成型致密度可达 99.5% 以上,成型件强度高,鼎耳、鼎足等薄壁受力结构稳固,支持空心轻量化设计。 3、造型自由度高:不受传统铸造开模、脱模限制,可实现深浮雕、镂空、内部晶格减重、多层次纹饰一体成型,修改纹饰、铭文只需调整三维模型,改款灵活。
三、不锈钢激光3D打印制作流程 1、三维建模 / 文物逆向扫描:完成鼎体造型、纹饰、铭文设计,输出STL模型,添加打印支撑,优化模型防止翘曲变形。 2、模型切片与工艺参数设置:设置层厚、激光功率、扫描策略,降低打印残余应力。 3、SLM激光打印:氩气保护环境下,铺粉、激光熔融,逐层制造。 4、清粉处理:清理鼎内腔残留金属粉末,空心鼎重点处理内部残粉。 5、去应力热处理:释放打印残余应力,减少鼎体翘曲、开裂风险。 6、基板切割、拆除支撑:将鼎体从基板上分离,去除支撑结构。 7、后处理:喷砂 / 拉丝 / 抛光、钝化,可选黑化仿古着色,模拟古青铜质感。
四、适用场景 企业周年纪念鼎、开业落成礼鼎、高端商务礼赠;博物馆文物数字化复刻、文创展品;展厅、会所、办公室艺术陈设;研学教具、金属增材制造工艺展示样品。
五、工艺核心价值总结 1、一体成型无焊缝:复杂浮雕、阴刻铭文、空心薄壁一次成型,传统铸造难以实现。 2、免开模,改款灵活:修改纹饰、铭文仅需调整三维模型,无需重新开模。 3、耐蚀防锈,长久保存:316L 含钼不锈钢,抗水汽盐雾,无需防锈养护。 4、致密度高,结构稳固:致密度≥99.5%,鼎耳鼎足等薄壁受力结构可靠。 5、后处理多样:可喷砂、拉丝、抛光、钝化,亦可黑化仿古着色,模拟青铜质感。
| 


 发表于